Home » Wat is PET-voorvorm
Wat is PET Preform?
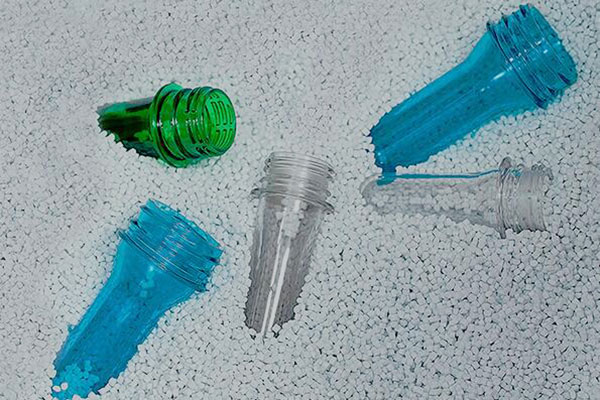
PET-preform , een afkorting voor polyethyleentereftalaatpreform , is een tussenproduct dat wordt vervaardigd door middel van spuitgieten en dat een specifiek gewicht, geometrie en wanddikteverdeling heeft. Het heeft doorgaans de vorm van een reageerbuis, met een gesloten halfronde bodem aan het ene uiteinde, een schroefdraadhals aan het andere en een buisvormig middenstuk. Het is de "preproductie" of "embryo"-vorm van alle PET-plastic flessen die we dagelijks tegenkomen, zoals mineraalwaterflessen, colaflessen en sapflessen. Het is in feite een "halffabricaat" dat door middel van een daaropvolgend rekblaasvormproces moet worden verhit en uitgezet tot de uiteindelijke PET-fles.
Wat is de relatie tussen PET-preforms en polyesterchips?
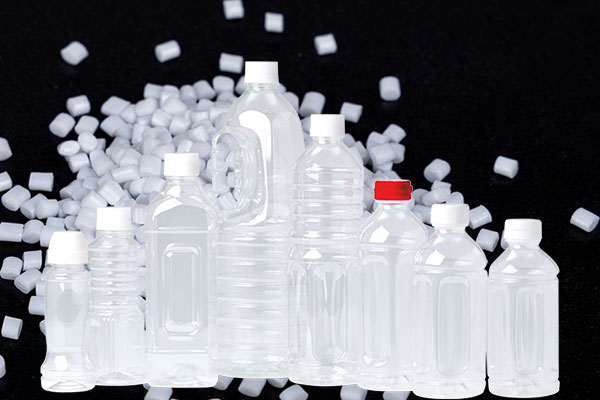
PET-preforms zijn een direct eindproduct van PET-chips voor flessen . De grondstof voor de productie van preforms bestaat uit PET-chips van flessenkwaliteit met een hoge viscositeit en een laag acetaldehydegehalte, behandeld met vaste-fasepolycondensatie (SSP). De eigenschappen van de preform (zoals mechanische sterkte, transparantie en gasbarrière-eigenschappen) worden voornamelijk bepaald door de inherente eigenschappen van de polyesterchips. Daarom is het essentieel om polyesterchips te selecteren op basis van uw specifieke behoeften. Als u niet zeker weet welke polyesterchip u moet kiezen, laat ons dan weten welk type fles u wilt produceren, en wij zullen het meest geschikte model aanbevelen.
PET-chips in de aanbieding voor de productie van flessen in ons bedrijf
| Grades | Modellen | Merken | IV-waarde (dl/g) |
| PET-waterfleskwaliteit | CZ-302 | JADE | 0.80 0.02 ± |
| CZ-302L | JADE | 0.76 0.02 ± | |
| WK-801 | Wankai | 0.80 0.015 ± | |
| YS-W01 | Yisheng | 0.80 0.015 ± | |
| BG80 | Yizheng | 0.80 0.02 ± | |
| CR-8816 | China middelen | 0.806 | |
| CR-8816L | China middelen | 0.76 0.02 ± | |
| TH102 | Tunhe | 0.800 0.015 ± | |
| PET-olieflessen van olieflessenkwaliteit | CZ-318 | JADE | 0.850 0.02 ± |
| WK-821 | Wankai | 0.83 0.015 ± | |
| YS-Y01 | Yisheng | 0.83 0.015 ± | |
| BG802 | Yizheng | 0.83 0.02 ± | |
| TH102C | Tunhe | 0.840 0.015 ± | |
| PET-flessen van hete kwaliteit | CZ-333 | JADE | 0.850 0.02 ± |
| WK-811 | Wankai | 0.79 0.015 ± | |
| WK-811L | Wankai | 0.76 0.015 ± | |
| YS-H01 | Yisheng | 0.78 0.015 ± | |
| CR-8839 | China middelen | 0.80 0.02 ± | |
| BG801 | Yizheng | 0.80 0.02 ± | |
| TH105 | Tunhe | 0.750 0.015 ± | |
| CSD-flessen PET | CZ-328 | JADE | 0.850 0.02 ± |
| CZ-328A | JADE | 0.850 0.02 ± | |
| WK-851 | Wankai | 0.88 ± 0.015 | |
| WK-881 | Wankai | 0.87 ± 0.015 | |
| YS-C01 | Yisheng | 0.875 0.015 ± | |
| CR-8828 | China middelen | 0.850 0.02 ± | |
| BG85 | Yizheng | 0.875 0.015 ± | |
| BG85H | Yizheng | 0.875 0.015 ± | |
| TH104 | Tunhe | 0.870 0.015 ± |
Wat zijn de kernparameters van PET-preforms?
Gewicht van de voorvorm. Dit zijn de meest fundamentele parameters, die direct van invloed zijn op de hoeveelheid gebruikte grondstoffen en de kosten. Het doel van de ontwerper is om het gewicht van de voorvorm te minimaliseren en tegelijkertijd de prestaties van de fles te waarborgen. Een te lichte voorvorm leidt tot onvoldoende sterkte, terwijl een te zware voorvorm materiaalverspilling tot gevolg heeft.
Wanddikte en injectiepuntverdeling. De wanddikte van de voorvorm is niet uniform. Doorgaans wordt een taps toelopende vorm ontworpen van de hals tot de bodem om de rekverhouding van verschillende gebieden tijdens het blaasvormen te compenseren, waardoor een relatief uniforme uiteindelijke fleswanddikte wordt gegarandeerd. Plaatselijke verdikking of verdunning op kritieke plekken vereist nauwkeurige berekeningen.
De verhouding tussen de lengte en de diameter van de voorvorm. Deze verhouding beïnvloedt het rekgedrag van het materiaal tijdens het blaasvormen en de nauwkeurigheid van de reproductie van de flesvorm. Een hogere lengte-diameterverhouding is geschikt voor het produceren van slanke flessen, maar brengt uitdagingen met zich mee bij het blaasvormen.
Rekverhouding. Dit omvat de axiale rekverhouding (lengte van de fles ten opzichte van de lengte van de voorvorm) en de radiale rekverhouding (diameter van de fles ten opzichte van de diameter van de voorvorm). De totale rekverhouding is een belangrijke indicator voor de mate van oriëntatie van de moleculaire ketens en moet doorgaans binnen een redelijk bereik worden gehouden om optimale mechanische eigenschappen en transparantie van de fles te garanderen.
Hoe worden PET-voorvormen geproduceerd?
Het vervaardigen van preforms is een uiterst nauwkeurig, sterk geautomatiseerd spuitgietproces met extreem strenge eisen aan de procesbeheersing.
Voorbehandeling van grondstoffen
PET-chips van fleskwaliteit zijn hygroscopisch en moeten grondig worden gedroogd vóór verwerking. Meestal wordt een ontvochtigingsdroger gebruikt om het dauwpunt te verlagen tot onder -40 °C. Vervolgens wordt 3-4 uur gedroogd bij 150-180 °C om het vochtgehalte van de chips tot extreem lage waarden te verlagen. Elk spoortje vocht veroorzaakt hydrolyse en degradatie tijdens verwerking bij hoge temperaturen, wat leidt tot breuk van de moleculaire keten, een lagere intrinsieke viscositeit en bijgevolg broosheid en een sterke verslechtering van de mechanische eigenschappen.
Plastificeren en smelten
De gedroogde PET-chips worden in de cilinder van de spuitgietmachine getrokken. Door de gecombineerde werking van de rotatie en afschuiving van de schroef en externe verhitting worden de chips verhit tot een gesmolten toestand van 250-285 °C, waardoor ze een homogene smelt worden.
Dosering en injectie
Terwijl de schroef draait en terugtrekt, hoopt zich een bepaalde hoeveelheid smelt op. Deze smelt wordt vervolgens onder hoge druk en hoge snelheid in de gesloten, gekoelde preformvorm gespoten. De injectiesnelheid en -tijd vereisen nauwkeurige controle om volledige vulling van de matrijs te garanderen zonder overmatige schuifspanning te genereren.
Drukbehoud en koeling
Na de injectie handhaaft de schroef een bepaalde druk om de holte te vullen met de holtes die ontstaan door het afkoelen en krimpen van de smelt. Dit voorkomt krimpsporen en vacuümbellen. De mal (meestal een hotrunnersysteem) wordt met koelwater rondgepompt om de smelt snel af te koelen en te laten stollen.
Vorm openen en uitwerpen
Zodra de preform volledig is afgekoeld en gestold, gaat de matrijs open en werpt het uitwerpmechanisme de gevormde preform uit. Een volledige spuitgietcyclus duurt doorgaans 15 tot 30 seconden, afhankelijk van het gewicht van de preform en het aantal holtes in de matrijs.
Hoe worden preforms verwerkt tot flessen?
Opwarmen en strekblazen is een proces waarmee een vaste preform wordt omgezet in een bidirectioneel georiënteerde, hoogwaardige fles.
Opwarmen . De voorvorm wordt in de verwarmingsoven van de blaasvormmachine gevoerd. Infraroodverwarmers verwarmen het materiaal gelijkmatig en nauwkeurig tot een optimale oriëntatietemperatuur boven de glasovergangstemperatuur. Op dit punt bevindt de PET-voorvorm zich in een zeer elastische toestand met optimale rekeigenschappen. De hals wordt niet verwarmd vanwege een beschermhuls.
Rekken en blaasvormen . De verwarmde voorvorm wordt snel overgebracht naar de blaasvormmatrijs.
Mechanisch rekken . Een rekstang wordt snel van bovenaf neergelaten, in de voorvorm gestoken en rekt deze axiaal van onder naar boven uit.
Hogedrukblaasvormen . Vrijwel gelijktijdig met het strekken wordt schone lucht onder hoge druk in het voorvormmateriaal geïnjecteerd, waardoor het stevig tegen de matrijs van de koudblaasvormmachine wordt gedrukt en radiale uitzetting wordt bereikt.
In dit "biaxiaal rekken"-proces worden de moleculaire ketens van PET gedwongen zich in zowel axiale als radiale richting sterk te oriënteren en uit te lijnen, waardoor een dichte netwerkstructuur ontstaat. Dit proces verbetert de treksterkte, taaiheid, slagvastheid, transparantie en gasbarrière-eigenschappen van het eindproduct aanzienlijk. Snelle afkoeling en stolling in de matrijs resulteert vervolgens in de uiteindelijke PET-fles.
Wat zijn de belangrijkste toepassingsgebieden van PET-preforms?
Flessenwaterindustrie
Dit is de vroegste en grootste toepassingsmarkt voor PET-preforms. De eisen voor preforms variëren enigszins, afhankelijk van de eigenschappen van verschillende dranken.
>>> Drinkwater flessen: Mineraalwater, gezuiverd water, gemineraliseerd water
Eisen aan de preform : Vooral lichtgewicht en goedkoop. Omdat ze geen druk hoeven te weerstaan, kunnen preforms lichter en dunner worden ontworpen om maximale materiaalbesparing te realiseren. Ook is een extreem hoge transparantie vereist om de helderheid van het water te kunnen weergeven.
>>> Koolzuurhoudende frisdranken flessen: Cola, Sprite, Fanta en andere frisdranken
Eisen aan de voorvorm: Voorvormen moeten bestand zijn tegen de interne druk die wordt gegenereerd door koolstofdioxide in de drank (doorgaans 4-6 atmosfeer). Uitstekende drukbestendigheid, weerstand tegen spanningsscheuren en een hoge sterkte zijn daarom vereist. Het ontwerp van de bodem van de fles is bijzonder belangrijk; deze is doorgaans bloembladachtig of gebogen om de druk te verdelen.
>>> Warmgevulde dranken flessen
Voorvormvereisten: Vruchtensappen en thee worden doorgaans gevuld met hete vloeistoffen bij temperaturen van 85°C tot 95°C. Dit vereist het gebruik van hittebestendige voorvormen. Deze voorvormen zijn meestal speciaal ontworpen of gecopolymeriseerd om te voorkomen dat de geblazen flessen vervormen bij hoge temperaturen.
>>> Dranken Waterflessen Vereisen van eigenschappen met hoge barrière-eigenschappen
Voorvormvereisten: Producten zoals vruchtensappen zijn gevoelig voor oxidatie en vereisen hogere zuurstofbarrière-eigenschappen. Soms worden meerlaagse voorvormen gebruikt of worden barrièremiddelen aan de grondstoffen toegevoegd.
Voedsel Industrie
>>> Eetbare olieflessen
Voorvormvereisten: Hoge zuurstofbarrière-eigenschappen zijn vereist om oxidatie en ranzigheid van olie te voorkomen. Tegelijkertijd is een goede oliebestendigheid nodig om te garanderen dat het materiaal niet reageert met vet.
>>> Kruidenflessen
Eisen aan de voorvormen : Goede chemische stabiliteit is vereist, bestand tegen zwakke zuren en basen. Barrière-eigenschappen zijn ook belangrijk. Viskeuze producten zoals oestersaus en ketchup vereisen mogelijk flessen met een brede opening, wat specifieke eisen stelt aan het ontwerp van de flesopening.
Dagelijkse chemicaliën- en persoonlijke verzorgingsindustrie
>>> Toiletartikelen Waterflessen
Eisen aan preforms : Nadruk op uiterlijk en diversiteit in ontwerp. Ondoorzichtige of diverse gekleurde preforms worden vaak gemaakt door masterbatches toe te voegen die aansluiten bij het merkimago. Goede chemische bestendigheid is vereist om compatibiliteit met de inhoud te garanderen. Soms worden dikkere wanden gebruikt om het gevoel te verbeteren.
>>> Cosmetische flessen
Eisen aan de voorvormen : Extreem hoge eisen aan uiterlijk, transparantie en glans om de hoogwaardige kwaliteit van het product te weerspiegelen. Flesontwerpen zijn doorgaans ingewikkelder en complexer.
Farmaceutische en gezondheidszorgindustrie
Eisen aan preforms : De strengste eisen voor hygiëne- en veiligheidsnormen. De productieomgeving moet voldoen aan de GMP-normen. De grondstoffen voor preforms moeten een extreem hoge biocompatibiliteit en chemische inertheid hebben en mogen niet reageren met farmaceutische producten. Ze zijn doorgaans voorzien van speciale doseerdoppen.
Hoe u de beste PET-kunststofmaterialen voor PET-preforms selecteert
Maak eerst duidelijk wat het beoogde gebruik en de eisen van de uiteindelijke fles zijn
Dit is de belangrijkste basis voor de selectie van de grondstoffen, aangezien verschillende inhoudsstoffen sterk verschillende prestatie-eisen aan de fles stellen.
| PET-flessentypen | Kernprestatievereisten | Sleutelindex |
| Waterflessen | Lichtgewicht, helder en transparant, lage kosten | Standaardviscositeit, laag acetaldehydegehalte, goede transparantie |
| CSD-flessen | Hoge drukbestendigheid, spanningsscheurbestendigheid en hoge sterkte | Hoge intrinsieke viscositeit, laag acetaldehydegehalte en uitstekende mechanische sterkte |
| Flessen met warme vulling | Bestand tegen hoge temperaturen en bestand tegen kristallisatiewit worden | Hoge intrinsieke viscositeit, goede thermische stabiliteit, hittebestendige preformkwaliteit |
| Sapflessen | Hoge barrière-eigenschappen en UV-bestendigheid | Chips die gecopolymeriseerd zijn of waaraan barrièremasterbatches zijn toegevoegd |
| Eetbare olie flessen | Hoge barrière-eigenschappen en oliebestendigheid | Standaard tot hoge viscositeit, uitstekende zuurstofbarrière-eigenschappen |
| Medicijn- en cosmeticaflessen | Hoge zuiverheid, chemische inertheid en biologische veiligheid | Extreem hoge zuiverheid, laag extractgehalte en medische certificering |
Inzicht in de belangrijkste prestatie-indicatoren van polyesterchips
- Intrinsieke viscositeit
Lage viscositeit: typisch 0.70 – 0.78 dL/g. Voornamelijk gebruikt voor de productie van waterflessen, waardoor gewichtsbesparing en een lager energieverbruik tijdens de verwerking mogelijk zijn.
Gemiddelde viscositeit: doorgaans 0.78 – 0.84 dL/g. Een veelgebruikte keuze voor flessen met koolzuurhoudende dranken en eetbare oliën, vanwege de goede balans tussen sterkte en verwerkbaarheid.
Hoge viscositeit: doorgaans 0.84 – 1.00 dL/g. Speciaal ontworpen voor flessen die onder hoge temperatuur worden afgevuld en grote flessen om stijfheid en sterkte bij hoge temperaturen te garanderen.
- Aceetaldehyde-gehalte
Acetaldehyde is een bijproduct van PET-afbraak en een belangrijke factor die de geur van dranken beïnvloedt. Chips met een laag acetaldehydegehalte moeten worden gekozen voor mineraalwater en smaakgevoelige dranken. Chips van fleskwaliteit vereisen doorgaans een acetaldehydegehalte van minder dan 1 ppm, terwijl high-end merken zelfs lagere waarden vereisen, bijvoorbeeld minder dan 0.5 ppm.
- Smeltstroomindex
De smeltstroomindex weerspiegelt direct de vloeibaarheid van de verwerking en beïnvloedt de vulcapaciteit van de matrijs tijdens het spuitgieten. Polyesterchips met een vergelijkbare viscositeit kunnen verschillende smeltstroomindexen hebben. Het is noodzakelijk om chips te selecteren met een geschikte vloeibaarheid op basis van het model van uw spuitgietmachine, het ontwerp van de matrijs en het gewicht van de preform om een stabiel spuitgietproces te garanderen en defecten te voorkomen.
- Kleurwaarde
L-waarde: Geeft de helderheid en witheid weer. Hoe hoger de waarde, hoe witter en helderder de polyesterchip.
B -waarde: Geeft de geel-blauwindex weer. Positieve waarden duiden op een gelige tint, terwijl negatieve waarden een blauwe tint aangeven. Voor flessen die een hoge transparantie vereisen, kies polyesterchips met een negatieve b-waarde voor een helderder uiterlijk. Een te hoge b-waarde wijst meestal op degradatie of een overmatige hoeveelheid onzuiverheden.
- Terminale carboxylinhoud
Een hoog gehalte aan terminale carboxylgroepen vermindert de thermische stabiliteit van PET-kunststof, wat van invloed is op het blaasvormen en de prestaties van het product op lange termijn. Polyesterchips met een laag en stabiel gehalte aan terminale carboxylgroepen dienen te worden gekozen.
Veelgestelde vragen
1. Wat zijn de voordelen van het gebruik van PET-preforms? om PET-flessen te maken?
PET-preforms bieden uitstekende helderheid, sterkte en lichtgewicht eigenschappen. Hogere productie-efficiëntie en lagere kosten. Het blaasvormproces rekt de PET-preform gelijkmatig uit in elke hoek van de mal, alsof je een ballon opblaast. Dit creëert een bidirectionele oriëntatie van de PET-molecuulketens, wat de sterkte, taaiheid en transparantie van de fles aanzienlijk verbetert, terwijl een gelijkmatige wanddikteverdeling wordt bereikt. Dit maakt de PET-fles zowel licht als sterk en bestand tegen de interne druk van koolzuurhoudende dranken.
2. Welke formaten en gewichten zijn er beschikbaar voor PET-preforms?
Dit zijn de twee meest basale indicatoren die een PET-preform beschrijven.
Het gewicht bepaalt direct de wanddikte en sterkte van de fles. Veelvoorkomende gewichten van preforms variëren van enkele grammen tot enkele tientallen grammen.
Drinkwaterflessen: Relatief licht. Een waterfles van 500 ml weegt ongeveer 18-24 gram.
Flessen met koolzuurhoudende dranken: Moeten bestand zijn tegen interne koolzuurdruk. Een preform voor 500 ml koolzuurhoudende dranken kan tussen de 25 en 35 gram wegen.
Flessen met warm afvullen: De zwaarste preforms, met dikkere wanden. Een preform van een 500 ml fles met warm afvullen kan 35-45 gram wegen.
Bovendien is de lengte van de preform afhankelijk van de uiteindelijke fleshoogte en de blaasvormrekverhouding. Veelvoorkomende lengtes variëren van ongeveer 70 mm tot 130 mm.
3Kunnen PET-preforms gerecycled worden?
Ja. PET-preforms en -flessen zijn volledig recyclebaar. Het gerecyclede PET (rPET) kan worden hergebruikt voor de productie van nieuwe preforms, vezels, platen en verpakkingsmaterialen, wat een circulaire economie ondersteunt.
4Welke factoren beïnvloeden de kwaliteit van PET-preforms?
De kwaliteit hangt af van de zuiverheid van de PET-hars, de spuitgietparameters, de precisie van de matrijs en de droogomstandigheden. Slechte droging of verontreiniging kan leiden tot defecten zoals luchtbellen, waas of een ongelijkmatige wanddikte.
5Wat is het verschil tussen een PET-preform en een PET-fles?
Een PET-preform is een tussenproduct. Door middel van rekblaasvormen zet het uit tot de uiteindelijke PET-flesvorm die gebruikt wordt voor de verpakking.
6Wat is de relatie tussen PET-hars en PET-preform?
PET-hars is de grondstof voor de productie van PET-voorvormen. Deze voorvormen worden vervolgens door middel van blaasvormen tot afgewerkte PET-flessen of -verpakkingen gevormd.
7Welk type PET-hars wordt gebruikt voor het maken van PET-preforms?
PET-preforms worden doorgaans gemaakt van PET-hars van fleskwaliteit, wat een uitstekende helderheid, intrinsieke viscositeit (IV) en sterkte biedt. Het meest voorkomende IV-bereik voor PET-preformtoepassingen ligt tussen 0.76 en 0.84, afhankelijk van de gewenste flesprestaties.